

Vetypuristus on harvoin kysymys siitä, onko, vain mistä. Jos luet tätä, tiedät jo, että prosessisi tarvitsee kompressorin ja vertaat nyt tekniikoita määritettyyn verhokäyrään. Neljä parametria ratkaisee valinnan: imu- ja poistopaine, kapasiteetti kg/h tai Nm³/h, vaadittu puhtaus ja kastepiste sekä käyttösuhde. Asemien painetasot tekevät levitetystä betonista, 700 baarista henkilöautojen polttokennoajoneuvoissa 350 baariin linja-autoihin ja raskaisiin kuorma-autoihin, joiden varastojärjestelmät pyörivät 500-900 baaria. Teknologian valinnassa arvoketjussa seurataan pääasiassa painetasoa, virtausnopeutta ja sitä, pitääkö puhdistus yhdistää puristamiseen.
Tämä opas on viittaus, ei pitch. Jokainen osio on yksittäinen: vetykompressorityyppien vertailu, sovelluskartta, valintakehys toimivalla esimerkillä sekä materiaalit, standardit ja elinkaarikustannuskriteerit, jotka RFQ:n on kannettava. Se hyödyntää julkaistua katsauskirjallisuutta, OEM-teknistä dokumentaatiota ja standardointielimiä.
Mitä vetykompressori tekee ja missä se sijaitsee arvoketjussa
Vetykompressori nostaa vetykaasua lähdepaineesta syöttöpaineeseen, yleensä vaiheittaisella puristimella ja välijäähdytyksellä vaiheiden välillä. Se on vedyn arvoketjun liikkuva osa: kaasu saapuu elektrolysaattorin ulostuloaukosta lähellä ilmakehän paineessa emäksisissä yksiköissä tai noin 8-30 barA PEM-yksiköissä, kulkee puhdistuksen ja varastoinnin läpi ja poistuu annosteluna.
Tämä sijoitus määrittelee sen tehtävän. Asemien painetasot ovat 700 baaria matkustajien polttokennoajoneuvoissa ja 350 baaria linja-autoissa ja raskaissa kuorma-autoissa, ja aseman säilytysjärjestelmät pidetään 500 ja 900 baarin välillä. Tästä seuraa kolme tehtäväperhettä: tuotantopuolen puristus, varastointi ja siirto sekä annostelu.
Vetykompressorin paine ja virtausalue, ei tuotemerkkien mieltymys, ratkaisee tekniikan. Vaadittu painetaso, virtausnopeus ja se, onko puhdistus yhdistettävä puristuskäyttöön valinnan mukaan, mäntä- ja kalvoyksiköt hallitsevat useimpia kaasumaisia tehtäviä. Tyypit-osiossa verrataan näitä perheitä suoraan; Sovellukset-osiossa kartoitetaan ne takaisin jokaiseen tehtävään. Yksi raja on voimassa kaikkialla: julkiset suorituskykytiedot ovat heikkoja nouseville ei-mekaanisille vaihtoehdoille, joten niiden maturiteettivaatimukset perustuvat suppeampaan näyttöön kuin mekaaniset perheet.
Vetykompressorityypit: tärkeimpien tekniikoiden vertailu
Vetykompressorityypit jakautuvat mekaanisiin ja ei-mekaanisiin perheisiin, ja niiden välillä päättää kolme numeroa: vaadittu virtaus, poistopaine ja sallittu kontaminaatio.
|
Tekniikka |
Tyypillinen virtausalue |
Tyypillinen purkauspaine |
Puhtauskyky |
Kypsyys |
Parhaiten sopiva tehtävä |
|---|---|---|---|---|---|
|
Kalvo |
350–1 100 Nm³/h |
300-550 barg |
Öljytön, erittäin puhdas |
Perustettu |
Elektrolysaattorikytketty, erittäin puhdas |
|
Edestakainen mäntä |
Leveä, pieni vetoisuus |
Jopa 1034 baaria |
Tiivisteestä riippuvainen |
Perustettu |
Tankkaus, korkea paine |
|
Keskipakoinen |
Korkea |
Matalasta kohtalaiseen |
Öljytön mahdollinen |
Perustettu |
Suuret tasaiset virtaukset |
|
Ruuvi |
Kohtalainen tai korkea |
Matalasta kohtalaiseen |
Öljytä täynnä tai kuivaa |
Perustettu |
Jatkuva teollinen |
|
Nestemäinen rengas |
Kohtalainen |
Matala |
Saastumista sietävä |
Perustettu |
Märät, likaiset kaasuvirrat |
|
Ei-mekaaninen |
Matalasta kohtalaiseen |
Vaihtelee tyypin mukaan |
Prosessista riippuvainen |
Syntyy |
Niche, puhtauskriittinen |
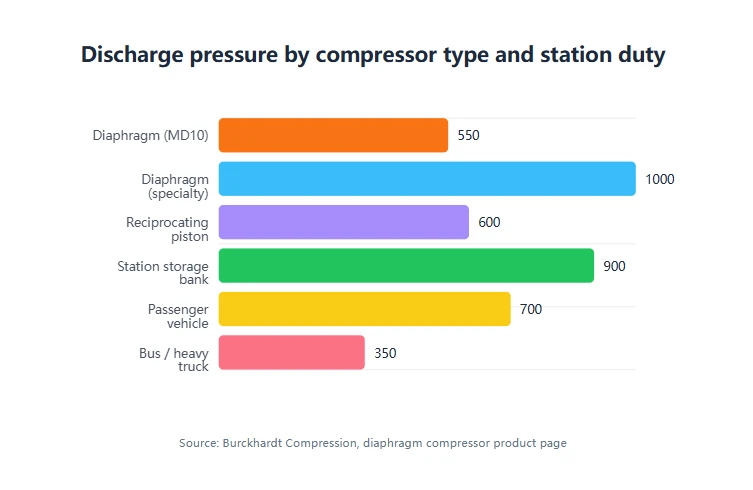
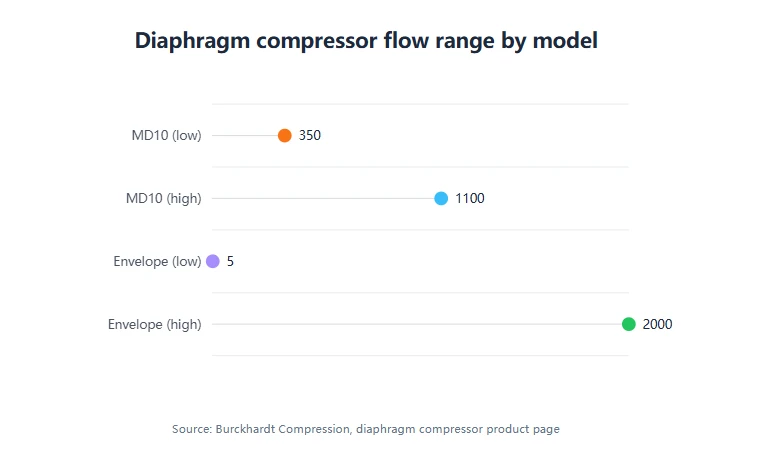
Vetykompressorin paine- ja virtausalueluvut ansaitsevat yhden varoituksen. Laajalti toistuva 5–2 000 Nm³/h kalvovaippa ja noin 1 000 baarin katto juontavat juurensa yhdestä alkupään katsaukseen, vuoden 2025 kalvovetykompressorien katsaukseen, jonka toimittajasivut sitten vertailevat. Käsittele niitä yhtenä lähteenä, ei monia.
Key Takeaway:Kolme tätä aihetta käsittelevää hahmoa kiertää ikään kuin itsenäisesti vahvistettuina, mutta jokainen jäljittää yhdestä lähteestä. Tarkista alkuperä ennen lainausta.
Kalvoyksiköt sijaitsevat erittäin puhtaassa päässä. Burckhardtin MD10-tietolomakkeessa luetellaan 350–1 100 Nm³/h 13–40 bargin imulla ja 300–550 barg purkauspaineella, ja 4 000 tunnin keskimääräinen aika huollon ja öljyttömän puristuksen välillä on ilmoitettu SAE:n J-2719 mukaiseksi. Raja on läpijuoksu: kalvopäät sopivat 2–5 MW paineistetun elektrolysaattorin kapasiteettiin, eivät tonnimäärien tankkaukseen.
Mäntä- ja mäntäkoneet peittävät leveimmän kuoren.
Keskipako-, ruuvi- ja nesterengasvaihtoehdot parantavat suorituskykyä ja sietävät märkää tai likaista kaasua, mutta saavuttavat alhaisemmat purkauspaineet ja sopivat huonommin erittäin puhtaaseen käyttöön. Ei-mekaaninen sarja, joka sisältää ioni-nestemäntä-, sähkökemialliset, metallihydridi- ja kryogeeniset lähestymistavat, on edelleen esiin nousemassa: kirjekuoret ovat kapeat ja julkaistut käyttötiedot ovat ohuita, joten pidä maturiteettivaatimuksia väliaikaisina.
Kalvovetykompressorit: missä korkea puhtaus ratkaisee
Valitse kalvovetykompressori, kun kaasun on pysyttävä öljyttömänä ja virtaus on paineeseen nähden vaatimaton. Hydraulisesti toimiva kalvo taipuu prosessikaasua vasten ja sulkee sen pois hydraulinesteestä, joten mikään voiteluaine ei koskaan pääse kosketuksiin vedyn kanssa. Tämä eristys tekee öljyttömästä vedyn puristamisesta käytännöllisen eikä pyrkimyksen.
Puhtaustavoite on se, mikä pakottaa valinnan. Polttokennoluokan vety standardin ISO 14687 ja SAE J2719 luokan D mukaisesti vaatii vetypolttoaineindeksin vähintään 99,97 %, muiden kuin vetykaasujen kokonaismäärän alle 300 µmol/mol, veden alle 5 µmol/mol ja hapen alle 5 µmol/mol, kuten Has-puhtausselittäjässä on esitetty. Kompressori, joka vuotaa edes hivenen voiteluainetta kaasuvirtaan, ei voi pitää sisällään tätä kuorta.
Huolto on kompromissi. Sollant on yksi useista kaasunpuristuslaitteiden, mukaan lukien kalvo- ja korkeapainemäntäkompressorien, valmistajista, ja se tukee räätälöitäviä erikoiskaasuratkaisuja.
Sudenkuoppa on "öljyttömän" määrittely ilman mitattavissa olevaa öljynsiirtorajaa. ISO 8573-1 Luokka 0 on toimittajan määrittelemä, joten se on sovittava kirjallisesti ja sidottava tiettyihin testirajoihin, muuten väitettä ei voida todentaa asennuksen jälkeen.
Mäntä- ja mäntävetykompressorit: Teho, suhde ja pulsaatio
Vetymäntäkompressorit hoitavat suurimman osan kaasumaisen vedyn puristustehtävistä korkeissa paineissa ja korkeissa puristussuhteissa.
Valintakysymys ei siis ole, toimivatko edestakaiset yksiköt, vaan kuinka kolmea asiaa hallitaan.
Monivaiheinen välijäähdytys asettaa ominaisenergian.
Pulsaatio on toinen tarkistus. Mäntäpurkaus saapuu pulsseina, ja siitä aiheutuvat paineenvaihtelut kuormittavat putkistoa, tukia ja instrumentointia alavirtaan, joten sykkeenvaimentimet ja akustinen tutkimus kuuluvat pikemminkin spesifikaatioon kuin käyttöönoton jälkeisiin korjauksiin.
Kolmas on käyttömäärä. Asema, joka pyöräilee tankkaustarpeen mukaan peruskuormituksen sijaan, maksaa venttiilin, renkaan ja tiivisteen käyttöiästä sakon, jota tyyppikilven virtauskuva ei näytä.
Keskipako-, ruuvi- ja nesterengasvaihtoehdot: missä suorituskyky voittaa
Kolme tässä oppaassa käsitellyistä vetykompressorityypeistä voittaa virtauksen ja häviää suhteen, minkä vuoksi ne sijaitsevat arvoketjun suuren virtauksen, vaatimattoman suhteen päässä eikä annostelijassa. Hyfindrin puristuskatsaus sijoittaa keskipakokoneet, joissa suorituskyky on erittäin korkea ja painesuhde pysyy vaatimattomana, ja tämä yksittäinen rajoitus selittää suurimman osan alla olevista valintapäätöksistä.
Keskipakokompressorit siirtävät erittäin suuria määriä jatkuvasti, joten ne sopivat putkisto- ja bulkkivarastointiin, joissa purkauskohde mitataan kymmenissä baareissa satojen sijasta. Ruuvikompressorit, öljyllä täytetyt tai kuivat, tarjoavat äärimmäisen paineen tasaiseen jatkuvaan virtaukseen ja sietävät märkää tai likaista kaasua paremmin kuin kosketustiiviste. Nesterengaskoneissa käytetään nestetiivistettä, joka käsittelee kylläisiä ja saastuneita virtoja alhaisemman saavutettavan suhteen kustannuksella ja tiivisteen nestettä, joka on erotettava ja hallittava.
Puhtauden seuraus on hylkääminen. Kaikki öljyllä täytetyt tai nestetiivisteet on arvioitava suhteessa samaan öljyn siirtorajaan, jonka kalvoosa määrittää, koska öljytön vedyn puristus on kaasun kulkureitin ominaisuus, ei etiketti alustassa. Nämä perheet ovat myös vähiten edustettuina tätä opasta varten luetussa vetykohtaisessa kirjallisuudessa, joten pidä yllä olevaa verhokäyrälogiikkaa seulontasuodattimena: riippumattomia suorituskykytietoja ei löytynyt, jotka tukisivat vetykäyttöä koskevien virtaus- tai suhdelukujen lainaamista, ja toimittajan omat käyrät tulee pyytää ennen listaamista.
Syntyvä ei-mekaaninen vetypuristus: kypsyysrajoja
Ei-mekaaninen vedyn puristus on todellista, eikä mikään niistä korvaa mekaanista yksikköä nykyään. Jokaisella reitillä on toimiva kirjekuori ja maturiteettikatto, ja valintapäätös saa aikaan eron näiden kahden välillä.
Sähkökemiallinen puristus on valmiusasteikon alapäässä.
Kuinka lukea TRL-vaatimus:katsauspaperissa kerrotaan luokituksen perusteet, yleensä tietyt esittelyt ja niiden aukioloajat. Myyjäpaketti ilmoittaa usein numeron ilman perustetta. Kysy, mitkä asennukset, millä paineilla ja käyttöjaksolla, kuinka monta tuntia, ja käsittele lähdettä sisältämätöntä TRL:ää markkinointilukuna, kunnes taustalla oleva testitietue on tuotettu.
Yksi rajoitus koskee koko tätä osaa. Yhtään tälle suoritukselle luettua lähdettä ei ole päivätty viimeisten 90 päivän ajalta, eikä alustan lukija voinut avata kantavia tarkistusasiakirjoja, joten jokainen yllä oleva luku pidetään vahvistamattomana ja se on tarkistettava ensisijaisiin asiakirjoihin nähden, ennen kuin sitä käytetään spesifikaatiossa tai liiketoimintatapauksessa.
Sovellukset vedyn arvoketjussa
Sovellus asettaa rajat, joten vetyn tankkausaseman kompressori ja vetykompressori elektrolysaattorihuoltoon määritetään eri imupaineita, purkauspaineita ja puhtausrajoja vastaan. Elektrolyysi on ensimmäinen rajoite: alkaliset yksiköt toimittavat kaasua lähes ilmakehän paineessa, kun taas PEM-piiput poistuvat tyypillisesti noin 8–30 barA:n paineella, ja korkeampi elektrolyysilaitteen ulostulopaine vähentää puristustarvetta myötävirtaan. Kun puhdistus ja kuivaus tapahtuvat pinon jälkeen, kompressori hoitaa molemmat tehtävät kerralla, ja tämä ehto yksin sulkee pois perheet, jotka eivät siedä märkää tai saastunutta kaasua.
Tankkausasemilla arkkitehtuuri näkyy selkeimmin. Vetyä puristetaan matalasta tai keskimääräisestä lähteen paineesta noin 350 baariin varastopaineeseen raskaan polttoaineen täytössä ja 700 baarin kevyissä polttoaineissa. Jotkut asemajärjestelmät on suunniteltu korkeampiin purkaus- tai varastopaineisiin arkkitehtuurista riippuen, kuten Atlas Copcon asemasivulla on kuvattu. Aseman varastointi toimii yleensä 500-900 baarissa, ja siinä palvelussa useimmiten nimetyt perheet ovat mäntä-, kalvo- ja hydraulimäntä Atlas Copcon asemapainetaulukon mukaan. Varastointi on järjestetty painekaskadiksi yhden astian sijaan: vetyä säilytetään useissa säiliöissä, joten annostelija imee ensin alimmasta sopivasta säiliöstä ja vaihtaa keski- ja korkeapainepankkiin ajoneuvon säiliön paineen noustessa. Tyypillisessä kaskadissa on kolme pankkia, kuten tankkausasemakatsauksen kirjallisuudessa esitetään. Tämä kaskadi muuttaa kompressorin todellista käyttöjaksoa, koska se täyttää pankit ajoittain vaihtelevalla imupaineella sen sijaan, että se toimisi yhdessä tasaisessa pisteessä.
Taulukko: vetykompressorisovellukset, imu- ja poistopaine, kapasiteetti, puhtausvaatimukset ja asennusperheet
|
Sovellus |
Imupaine |
Purkauspaine |
Kapasiteetti |
Puhtausvaatimus |
Sopivia perheitä |
|---|---|---|---|---|---|
|
Alkalinen elektrolyysilähtö |
Lähes tunnelmallinen |
Sovelluksesta riippuvainen |
Matalasta keskikokoiseen |
Kohtalainen tai korkea |
Edestakainen, kalvo |
|
PEM-elektrolyysilähtö |
Noin 8-30 barA |
Sovelluksesta riippuvainen |
Matalasta keskikokoiseen |
Korkea |
Kalvo, edestakaisin liikkuva |
|
Puhdistus ja kuivaus yhdistettynä puristamiseen |
Elektrolysaattorin ulostulo |
Prosessista riippuvainen |
Matalasta keskikokoiseen |
Korkea |
Kalvo |
|
Putkilinja ja kuljetus |
Keskikokoinen |
Putkilinjasta riippuvainen |
Korkea |
Kohtalainen |
Keskipako, edestakaisin liikkuva |
|
Bulkkivarastointi |
Matalasta keskikokoiseen |
Varastosta riippuvainen |
Keskitasoista korkeaan |
Kohtalainen |
Vastavuoroinen |
|
Tankkausasema, raskas |
Matala tai keskitaso |
Noin 350 bar |
Keskikokoinen |
Korkea |
Mäntä, kalvo, hydraulinen mäntä |
|
Tankkausasema, kevyt |
Matala tai keskitaso |
Noin 700 bar |
Keskikokoinen |
Korkea |
Mäntä, kalvo, hydraulinen mäntä |
|
Teollisuuden ja puolijohteiden poisto |
Matalasta keskikokoiseen |
Prosessista riippuvainen |
Matala |
Erittäin korkea |
Kalvo |
Kaksi rajaa on voimassa. Asemien paineet tulevat laitevalmistajan omasta dokumentaatiosta, joten ne kuvaavat kyseistä arkkitehtuuria alan laajuisen tutkimuksen sijaan, ja kaskadikuvaus tulee katsauskirjallisuudesta, jossa ei ole julkaisupäivää haetussa tietueessa. Riippumattomia testitietoja, joissa verrattaisiin näitä perheitä sovitussa työssä, ei löytynyt, joten viimeinen sarake heijastaa dokumentoitua palvelua eikä mitattua suoria suorituksia.
Vetykompressorin valitseminen: Vaiheittainen kehys
Vetykompressorin valinta on kahdeksanvaiheinen toiminta-verhokäyräkatsaus, ja sen tulos on suppea lista sekä hyväksymistestispesifikaatio. Suorita projektiinsinöörin suorittama sekvenssi.
- Määritä imupainealue, älä yksittäinen piste.
- Aseta poistopaine ja sen ympärillä oleva toleranssi.
- Muunna tarve tehoksi kg/h, mikä määrittää vetykompressorin paineen ja virtausalueen.
- Korjaa puhtaus- ja kastepisterajat.
- Kuvaile toimintajaksoa, mukaan lukien käynnistys-/pysäytystaajuus ja sammutus.
- Listaa apuohjelmat ja jäähdytys saatavilla paikan päällä.
- Luokittele vaarallinen alue.
- Kirjoita hyväksymistesti ennen tarjousten pyytämistä.
Työstä yksi kirjekuori sekvenssin läpi ja eliminoinnit konkretisoituvat. Ota 20 kg/h 30 baarin imupaineella nostaen 350 baarin purkauspaineeseen, 99,999 %:n puhtausasteen ja neljän käynnistyksen vuorokaudessa. Vaihe 3 sulkee pois nesterengas- ja ruuviperheet kapasiteetin ja painesuhteen suhteen. Vaihe 4 sulkee pois öljyvoideltuja edestakaisin liikkuvia malleja. Vaihe 5 rankaisee keskipakoa, joka suosii tasaista toimintaa. Se, mikä säilyy, on kalvo tai voitelematon edestakaisin liikkuva kone, ja niiden välinen valinta ottaa käyttöön vaiheessa 4 kirjoittamasi puhtaustoleranssin.
Säilytä valmis matriisi artefaktina, jonka lähetät myyjille. Se muuntaa epämääräisen kyselyn spesifikaatioksi, ja sen avulla voit verrata tarjouksia asettamistasi parametreista sen sijaan, että kukin toimittaja valitsi tarjouksen.
Kaksi osaa päättää, mitä matriisi voi todella vaatia. Materiaalit-osiossa selitetään, mitkä seokset ja pinnoitteet kestävät vetykäyttöä, ja standardiosiossa luetellaan koodit, joihin hyväksyntätestisi on viitattava.
Vedyn haurastuminen, materiaalit ja vuotonopeuden hyväksyntä
Vetyhaurastuminen on materiaalien valinnan rajoitus, ei alaviite. Vety liukenee metalleihin, heikentää sitkeyttä, murtolukeutta ja kantavuutta sekä nopeuttaa väsymishalkeamien kasvua, joten komponentti voi epäonnistua alle nimellisjännityksensä.
Key Takeaway:Jokainen vuotonopeusspesifikaatio tarvitsee neljä riviä: testiväliaine ja -olosuhteet, mittausmenetelmä, määrällinen raja läpäisy/hylätty kynnysarvolla ja jäljitettävyystodistus kalibroiduilla instrumenteilla ja tallennetuilla paine- ja lämpötilatiedoilla.
Koodit, standardit ja sertifiointivaatimukset
Vetykompressorin spesifikaatiosta tulee vertailukelpoinen vain, kun jokainen tarjous vastaa samoihin lauseketason vaatimuksiin, joten tarjouspyynnössä tulee nimetä lauseke, ei vain standardi.
Useimmat neuvottelut pyörivät kahden laatustandardin ympärillä. Esimerkiksi polttokennoissa käytettävän vedyn on täytettävä ISO 14687:ssä ja SAE J2719:ssä (luokka D) määritellyt rajat, jotka kattavat epäpuhtaudet, kuten veden, hapen, heliumin, typen ja kokonaisrikkiyhdisteet. Nämä rajat koskevat itse kaasua eikä laitteistoa; Näin ollen kompressorin aiheuttama vaikutus käsitellään ISO 8573-1 -standardin kautta, joka määrittelee saastumisluokat hiukkasille, kosteudelle ja öljylle.
ISO 8573-1 Class 0 on ansa tässä keskustelussa. Luokka 0 ei ole kiinteä numero: se on toimittajan määrittelemä ja siitä tulee sopia kirjallisesti ja sidottu mitattavissa oleviin rajoihin, muuten kahta "luokan 0" tarjousta ei voida verrata.
|
Standardi tai malli |
Mitä se hallitsee |
Todisteita pyydettäväksi |
Omistaja |
|---|---|---|---|
|
ISO 8573-1 |
Puristetun kaasun epäpuhtausluokat (hiukkaset, vesi, öljy) |
Testausraportti, jossa mainitaan sovitut luokan 0 rajat ja mittausmenetelmä |
Paketti |
|
ISO 14687 / SAE J2719 |
Polttokennoluokan vetylaatu, D-luokan epäpuhtausrajat |
Kaasuanalyysitodistus toimitetulle virralle |
Asennus, tarkastettu annostelijalla |
|
ISO 19880-1 |
Vetytankkausaseman suunnittelu, mukaan lukien puristusvaihe |
Suunnittelun tarkastusasiakirjat ja vaatimustenmukaisuuden arviointi |
Jaettu: pakkaussuunnittelun syöttö, asematason vaatimustenmukaisuus |
|
ASME (BPVC, B31.3) |
Paineastiat ja vetyputket |
U-leima tai vastaava alustodistus, putkiston materiaali- ja paksuustiedot |
Paketti toimitetuille astioille ja putkille; asennus paikan päällä oleville linjoille |
|
NFPA 2 |
Vetyteknologiat: erotusetäisyydet, ilmanvaihto, tunnistus |
Asennuksen vaatimustenmukaisuuspöytäkirja, vaara-alueen luokituspiirros |
Asennus |
|
ATEX / IECEx |
Laitteet räjähdysvaarallisiin tiloihin |
Todistus, jossa on tuotekohtaiset merkinnät ja voimassaolopäivät |
Paketti toimitetuille laitteille; asennus kenttälaitteille |
Tämä taulukko on myös soveltamisalan raja, ja rajalta kiistat alkavat: vetyn tankkausaseman kompressoripaketti voidaan sertifioida täysin, kun taas asematason ISO 19880-1 -vaatimustenmukaisuusarviointi on vielä ostajan tehtävä.
Pyydä sertifiointia varmenteina, älä vaatimustenmukaisuuslauseena teknisissä tiedoissa. Todistuksessa on soveltamisala, sen myöntänyt elin ja voimassaolopäivät; datasheet rivillä ei ole mitään näistä.
Elinkaarikustannukset: Mitä verrata ostohintaan?
Vetykompressorilla ostohinta on pieni osa siitä, mitä maksat. Vertailukelpoisia rivikohtia ovat ominaisenergia, huoltoväli, varaosien ja tiivisteen tai kalvon vaihto sekä saatavuus. Vetykompressorin valinta ottaa siksi käyttöön velvollisuudella painotetun laskelman, ei pääomanoteerausta.
Kerro ominaisenergia yksikkönä kWh/kg H₂ sivustosi todellisella käyttöprofiililla tyyppikilven luokitusten sijaan ja lisää sitten keskimääräinen aika huollon ja sen edellyttämän työn ja tuotannonmenetyksen välillä. Lisää puhtausmarginaalin kustannukset: öljyllä tulvinut yksikkö, joka ei ylitä öljyn siirtorajaa, ei ole halvempi vaihtoehto, kun hylätty kaasu ja korjaustyö on laskettu. Asemilla, jotka alkavat ja pysähtyvät, on pyöräilyrangaistus.
Hankinnan tulee punnita myyjän luotettavuus ja varaosien toimitusaika hinnan rinnalla, koska pitkä läpimenoaika kalvossa tai tiivistesarjassa muuttuu suoraan toimintojen seisokkeiksi.
Key Takeaway:Vertaa viiden vuoden kustannuksia energian, huollon, varaosien ja seisokkien välillä, älä pelkän ostohinnan osalta.
Seuraavat vaiheet
Toimintakuori päättää tekniikan ja vastaanottotesti päättää, saitko määrittämäsi. Nämä kaksi artefaktia ovat koko päätös: valintakehyksen kahdeksan parametria, jotka ovat vertailutaulukossa, kertovat, mikä kompressorityyppi sopii tehtäviisi; vuotonopeus- ja materiaalispesifikaatio kertoo, vastaako saapuva yksikkö tilaamaasi.
Kokoa ensin kahdeksan parametria. Imu- ja poistopaine, virtausnopeus, kaasun puhtaus, käyttösuhde, suojaluokka, rakennemateriaalit, ohjaus- ja instrumentointirajapinta sekä hyväksyntätesti, jonka todistat. Laita yksisivuinen kirjekuori minkä tahansa myyjän eteen, ja keskustelu muuttuu esitevaatimuksista teknisiksi vastauksiksi.
Seuraava vaihe:Pyydä valinnan tarkistus ja keskustele insinöörin kanssa käyttökuorestasi ennen kuin annat ostoeritelmän.
Sollant valmistaa kaasunpuristuslaitteita, mukaan lukien kalvo- ja korkeapainemäntäkompressoreita, muokattavissa olevilla erikoiskaasuratkaisuilla.
Tämä opas on tarkistettu nykyisten standardien ja julkaistujen suorituskykytietojen perusteella. Materiaalit ja uuden teknologian osat muuttuvat todennäköisimmin, joten tarkista ne ensin, kun vierailet uudelleen.
Usein kysytyt kysymykset
K: Mikä on vetykompressori?
V: Vetykompressori nostaa vetyä alemmasta imupaineesta korkeampaan poistopaineeseen, jotta sitä voidaan varastoida, kuljettaa, mitata tai annostella. Loppuvaiheessa oleva prosessi, ei kone, määrittää sen painesuhteen, puhtauden käsittelyn ja käyttösuhteen.
K: Mikä vetykompressorityyppi minun pitäisi valita?
V: Teknologian valintaan vaikuttavat pääasiassa painetaso, virtausnopeus ja se, pitääkö puhdistus yhdistää puristamiseen (Hyfindrin kompressiokatsaus). Edestakaisten koneiden on raportoitu peittävän noin 50-10,000+ Nm³/h noin 600 baarin purkauspaineeseen asti, vaikka nämä luvut ovat vahvistamattomia ja vain suuntaa-antavia (raportoitu edestakaisen liikerata).
K: Minkä paine- ja virtausalueen vetykompressori voi kattaa?
V: Kalvoyksiköt ulottuvat noin 350 - 1 100 Nm³/h 13 - 40 bargin imuteholla ja 300 - 550 bargin poistopaineella, öljytön toiminta SAE J-2719 -kohtaisesti (Burckhardtin MD10-tietolehti). Se on yhden perheen kirjekuori, ei alan katto.
K: Kuinka paljon vetykompressori maksaa?
V: Grand View Research määritti vetykompressorimarkkinoiden koon 1,9 miljardiin dollariin vuonna 2024, ja se nousi 2,5 miljardiin dollariin vuoteen 2030 mennessä 4,6 prosentin CAGR:llä perusvuonna 2024 (Grand View Researchin markkinoiden koko), vaikka kilpailevat talot julkaisevatkin olennaisesti erilaisia lukuja. Ostohinta on vain ensimmäinen rivi; energia, huolto, tiivisteiden vaihto ja seisokit hallitsevat elinkaaren kustannuksia.
K: Onko öljytön vetypuristus todella tarpeen?
V: Se riippuu loppukäytöstä, ei kompressorista. Polttokennoluokan vety on rajoitettu ISO 14687- ja SAE J2719 -luokan D epäpuhtausrajat, ja voiteluaineen siirtyminen on yksi reitti, jolla kompressori rikkoo niitä. ISO 8573-1 Luokka 0 kuvaa tietyn mittaustuloksen nollaöljyn sijaan, joten kysy testimenetelmää ja näytteenottopaikkaa.
K: Mitä eroa on kalvolla ja mäntävetykompressorilla?
V: Kalvokompressori tiivistää kaasun taipuvan metallikalvon takana, jota käytetään hydraulinesteellä, joten prosessikaasu ei koskaan kosketa voideltua mäntää, kun taas mäntäkompressori käyttää mäntää ja sylinteriä tiivisteillä, joihin kaasu koskettaa. Kalvokoneet sopivat korkean puhtauden, kohtalaisen virtauksen käyttöön; edestakaiset koneet sopivat suurempaan virtaukseen ja suurempaan suhteeseen, missä pulsaatio ja tiivisteen kuluminen hallitsevat.
K: Voidaanko vetykompressoria käyttää suoraan elektrolysaattorin jälkeen?
V: Kyllä, mutta elektrolysaattorin ulostulopaine määrää, kuinka paljon puristustehoa jäljellä. Alkaliset elektrolysaattorit tuottavat tyypillisesti vetyä lähellä ilmakehän painetta, kun taas PEM-pinot toimivat yleensä noin 8-30 barA, joten alkalinen asennus tarvitsee paljon suuremman painesuhteen samasta alavirtakompressorista.
K: Mitä materiaaleja käytetään vetykompressorin rakentamisessa?
V: Austeniittiset ruostumattomat teräkset, alumiiniseokset, kupariseokset ja heikkolujat teräkset ovat tavallisia valintoja, joita rajoittavat vetykäyttöön käytettävien terästen laajalti sovelletut 827 MPa:n myötöraja- ja Rockwell C 34 -kovuusrajat. Vetyhaurastuminen vähentää sitkeyttä ja voi halkeilla erittäin lujia teräksiä syklisessä paineessa, joten vahvempi materiaali ei ole automaattisesti turvallisempi.
Johtopäätös
Toiminta-alue, ei teknologiamerkintä, päättää, mikä vetykompressori sopii tiettyyn käyttöön. Jokaisella tämän oppaan perheellä on määrätty painesuhde, virtaus, puhtaus ja käyttösuhde, ja valintatyö on parametrien sovittaminen kyseiselle alueelle nimen valitsemisen sijaan.
Oppaan selkäranka on riittävän lyhyt toimittajakeskusteluun. Tyyppivertailu asettaa kirjekuoret vierekkäin; sovelluskartta näyttää minne kukin laskeutuu arvoketjussa; kahdeksanvaiheinen kehys ja sen työstetty esimerkki tekevät imu- ja poistopaineen, kapasiteetin kg/h, puhtauden ja kastepisteen sekä käyttösuhteen suppeaksi listaksi; materiaalit ja vuotonopeus -osiossa vahvistetaan haurastumisriskin aiheuttamat vaatimukset; standardeissa nimetään se, mitä toimittajan on sertifioitava; ja elinkaarivertailu siirtää päätöksen ostohinnan yli.
Tämän oppaan kaksi osaa vanhenee nopeimmin. Kehittelevät ei-mekaaniset vaihtoehdot eivät vielä korvaa mekaanista kompressointia, ja niiden julkiset suorituskykytiedot ovat heikkoja, joten pidä mahdollisia erääntymisvaatimuksia väliaikaisina. Tarkista materiaali- ja standardiosat uudelleen nykyisen version perusteella, ennen kuin tarjouspyyntö poistuu.
Oletko valmis määrittelemään toiminta-alueesi? Tuo mukaan imu- ja poistopaineesi, kapasiteettisi, puhtautesi ja kastepisteesi sekä käyttösuhde, ja Sollantia, joka valmistaa kaasunpuristuslaitteita, mukaan lukien kalvo- ja korkeapainemäntäkompressorit mukautetuilla erikoiskaasuratkaisuilla, voidaan käyttää kokoonpanon tarkistamiseen näiden parametrien perusteella. Pyydä valinnan tarkistusta.